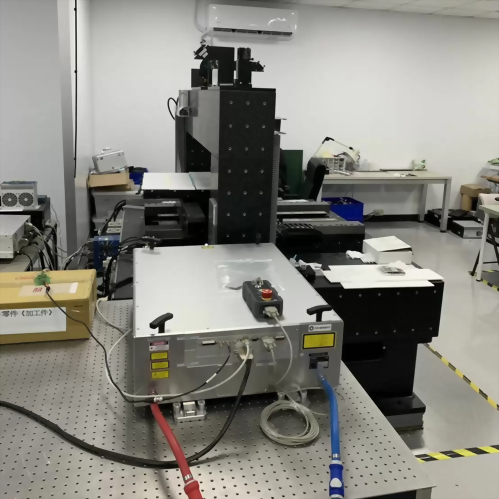
激光水导切割钻孔机
京码与欧洲厂商合作,推出水导激光 CNC 机床。此设备经济实惠,价格略高于传统车铣床,但能处理更多材料,可对废弃或再生材料进行二次加工,使资源得到更有效的利用。
此设备的特点包括:
-
长焦深:可进行更高品质的高深宽比/纵横比微切割及深钻孔。
-
水流冷却:可实时冷却,立即消除热效应及粉尘,从而实现高良率。
-
绿色环保:相比传统车铣床等机床,此设备加工品质更高,能对废弃材料及再生材料进行二次加工,达成节能减碳的目标。其可处理的材料更广、更多元,附加值高。
此设备的运动平台精度为 < ±3 ㎛,亦可根据您的需求进行定制。
此设备可处理的材料包括:
-
半导体:硅、锗、碳化硅、砷化镓、磷化铟、磷化镓、碲化镉、硅锗;
-
金属:铝、铁、金、银、铜、镁、钨、碳化钨、镍、钛、钴、铬;
-
陶瓷或其他硬质材料:氮化铝、一氮化硅、氧化锆、氮化硼、聚晶金刚石;
-
金刚石及蓝宝石;
-
复合材料:碳纤维增强聚合物(碳纤维增强塑料或碳纤维增强热塑性塑料);
-
塑料:黑色及深色塑料。
水加工与激光加工是两种互不相容、各具优缺点、且截然不同的切割技术。此外,生产一项产品通常需要经过多道工艺和步骤,历经数个或多个制造商;根据材质、几何维度、产品规格等,不同的零件部位会被切割、焊接、研磨等。
传统水刀利用高压水混合磨料来切穿材质。水流可切割多种材质,包括石材、金属、钢材及玻璃,能够加工复杂的切割部位,且切口薄细、精度高。水加工没有热效应,也不需要化学物质,成品的表面及棱角如缎般丝滑平顺。水加工灵活多变,无论是软材质、硬材质、反射性材质还是非反射性材质,皆可用水流进行切割,实现一机多用。水的运行成本低于激光,非常适合需求多元、经常处理多种不同材质的厂商。
激光利用细小的激光光束来切穿材质,非常适合处理金属薄片。如果需要切割大量零件,且必须长时间处理相同的材质,激光是更合适的选择。激光系统可自动化运行,也可定制设计速度,以此来处理大量的金属薄片。由于激光带有热量,因此适合处理具热属性的材质。然而,航空航天产业不允许零件紧固件留有受热影响的区域(HAZ),因此传统激光能应用的范围与处理的材质相对有限。某些激光(如二氧化碳激光)虽可切割铝、铜等高反射性材质,但会产生有害气体。传统的激光技术已无法满足高质量要求的应用目的,行业亟需全新且具颠覆性的创新技术。
京码与欧洲厂商合作,将水與光完美结合,推出水导激光切割机(配备微喷射器)。这是一种混合加工方法,它结合了如发丝般纤细的水束,通过内部全反射的方式来引导激光光束。水流能持续冷却切割区域并带走粉尘。水导激光可用于“冷加工”,提供干净、可控的切割技术,完美避免了干式激光的缺点(包括热效应带来的损伤、污染、形变、粉尘堆积、氧化及微裂纹)。
由于激光光束在空气与水的界面进行全反射,激光光束可在不大于 10 厘米处被操控引导,从而实现双边平行、高纵横比的截口,且无需控制聚焦与距离,成品精度高,且干净无热效应。
水导激光对材质极柔和且无损,可处理各种软硬材质,包括:金属/合金、陶瓷、复合材料、碳化硅、金刚石、半导体材料。此外,此设备不仅能切割厚材质,还能进行表面处理,使之光滑平整,或进行多角度切割出棱角,加工成 3D 物件,达成微米级精度。
图片为水导激光切割样品,包括:
-
厚铜块切割:切割面未清洁,厚度为 20 毫米(mm);
-
不锈钢切割:厚度为 5 毫米(mm);
-
不锈钢板微钻孔:厚度为 2 毫米(mm),钻孔直径为 200 µm,图为正反面;
-
金属垂直钻孔:直径为 200-250 µm,金属厚度为 2 毫米(mm),图包括入孔(front surface)及出孔(back surface);
-
铝合金切割:厚度为 12 毫米(mm)的铝合金,切割成果显示断面平滑工整;
-
Si3N4 陶瓷材料钻孔:此陶瓷厚度为 1 毫米(mm);
-
6 系列铝合金钻孔:圆柱形钻孔,直径为 300 µm,深度为 6 毫米(mm);
-
AlN 陶瓷板垂直钻孔:无热效应,此 AlN 陶瓷板的厚度为 0.37 毫米(mm),孔径包括 300 µm、500 µm 及 1 毫米(mm);
-
氮化硅 SiN 垂直钻孔:此氮化硅的厚度为 0.9 毫米(mm),孔径包括 200 µm、300 µm 及 500 µm;
-
铜箔板密集钻孔:此铜箔的厚度为 30 µm,钻孔密度高且为高垂直孔,无热效应,孔径可根据客户需求定制;
-
316 不锈钢密集钻孔:此不锈钢的厚度为 50 µm,钻孔密度高且为高垂直孔,无热效应,孔径可根据客户需求定制;
-
碳化硅晶圆切割:切割工艺无热效应,边缘光滑工整、无毛刺。此碳化硅晶圆的厚度为 0.43 毫米(mm),切割道 < 100 微米(µm)。
产品特性 切割硬脆材料不变形,例如:散热材料 AlSiC 碳化硅铝基材料的切割、减薄与成型。
水导激光对材质极柔和且无损,可处理各种软硬材质,包括:金属/合金、陶瓷、复合材料、碳化硅、金刚石、半导体材料。此外,此设备不仅能切割厚材质,还能进行表面处理,使之光滑平整,或进行多角度切割出棱角,加工成 3D 物件,达成微米级精度。
图片为水导激光切割样品,包括:
-
厚铜块切割:切割面未清洁,厚度为 20 毫米(mm);
-
不锈钢切割:厚度为 5 毫米(mm);
-
不锈钢板微钻孔:厚度为 2 毫米(mm),钻孔直径为 200 µm,图为正反面;
-
金属垂直钻孔:直径为 200-250 µm,金属厚度为 2 毫米(mm),图包括入孔(front surface)及出孔(back surface);
-
铝合金切割:厚度为 12 毫米(mm)的铝合金,切割成果显示断面平滑工整;
-
Si3N4 陶瓷材料钻孔:此陶瓷厚度为 1 毫米(mm);
-
6 系列铝合金钻孔:圆柱形钻孔,直径为 300 µm,深度为 6 毫米(mm);
-
AlN 陶瓷板垂直钻孔:无热效应,此 AlN 陶瓷板的厚度为 0.37 毫米(mm),孔径包括 300 µm、500 µm 及 1 毫米(mm);
-
氮化硅 SiN 垂直钻孔:此氮化硅的厚度为 0.9 毫米(mm),孔径包括 200 µm、300 µm 及 500 µm;
-
铜箔板密集钻孔:此铜箔的厚度为 30 µm,钻孔密度高且为高垂直孔,无热效应,孔径可根据客户需求定制;
-
316 不锈钢密集钻孔:此不锈钢的厚度为 50 µm,钻孔密度高且为高垂直孔,无热效应,孔径可根据客户需求定制;
-
碳化硅晶圆切割:切割工艺无热效应,边缘光滑工整、无毛刺。此碳化硅晶圆的厚度为 0.43 毫米(mm),切割道 < 100 微米(µm)。
产品特性:
切割硬脆材料不变形,例如:散热材料 AlSiC 碳化硅铝基材料的切割、减薄与成型。